



Пять технических аспектов подбора электрических талей
Принципиальное отличие внутрицехового подъёма от общего цехового подъёма заключается в том, что первый часто сжимает требования к пространству, времени цикла и точности в чрезвычайно ограниченном диапазоне. Выбор типоразмера на один больше может означать, что оборудование не поместится; выбор на один меньше приводит к частым отказам. Что действительно определяет, «подходит» ли электрическая таль, — это зачастую не单一 число грузоподъёмности, а соотношение соответствия между внутрицеховым габаритом, частотой работы, параметрами окружающей среды и способом управления. Ниже рассматриваются пять количественно измеримых и проверяемых аспектов.
I. Сначала измерьте габарит, затем обсуждайте грузоподъёмность
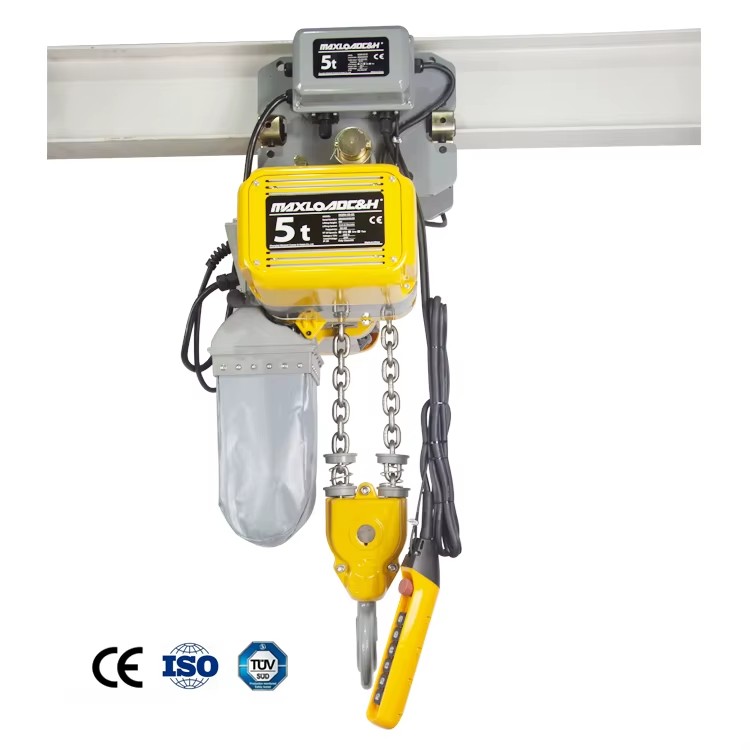
Наиболее распространённая ошибка при подборе для рабочего места — обнаружить уже после прибытия оборудования, что высота подъёма недостаточна. Эффективный ход подъёма — это остаточная величина после вычитания из строительной высоты здания высоты подкрановой балки, собственной конструктивной высоты тали и высоты крюковой подвески. Традиционные канатные тали обеспечивают большую высоту подъёма и плавную работу, подходя для мест с достаточной высотой от пола до потолка; однако при реконструкции старых цехов или на рабочих местах с малым габаритом, где верхнее пространство часто в значительной степени занято трубопроводами и кабельными лотками, следует отдавать предпочтение цепным талям с низким профилем. Цепные тали имеют более тонкий корпус и могут обеспечить несколько сотен миллиметров дополнительного полезного хода при тех же условиях монтажа — разница, которая напрямую определяет, могут ли заготовки беспрепятственно выходить из зажимных приспособлений на рабочих местах с частой загрузкой и разгрузкой.
Расчёт грузоподъёмности равным образом не может опираться только на собственный вес заготовки. Вес грузозахватных приспособлений, строповки и технологической оснастки должен включаться в общую нагрузку, а динамический удар в момент подъёма является ещё более скрытым источником перегрузки. Для традиционной прерывистой работы рекомендуется запас 25% и более; для высокочастотных рабочих мест или мест с сильной вибрацией его следует увеличить до 50%. Таль, работающая длительное время вблизи номинального предела полной нагрузки, будет подвержена ускоренному износу тормоза и накоплению тепла двигателя — экономия на закупочной стоимости быстро будет израсходована на простои и ремонт.
II. Частота работы определяет класс режима, а не цену
Время цикла рабочего места является разделительной линией между «поднять что-то изредка» и «необходимым звеном производственной линии». Количество подъёмов в день, циклов в час и коэффициент включения нагрузки под током — эти три данных вместе указывают на класс режима работы оборудования. Согласно международно признанной классификации, класс M3 применяется для легких нагрузок и низкочастотных ремонтных рабочих мест; M4 охватывает среднечастотное традиционное производство; а рабочие места рядом со сборочными линиями с частыми пусками и остановками и сотнями циклов за смену требуют M5 или выше.
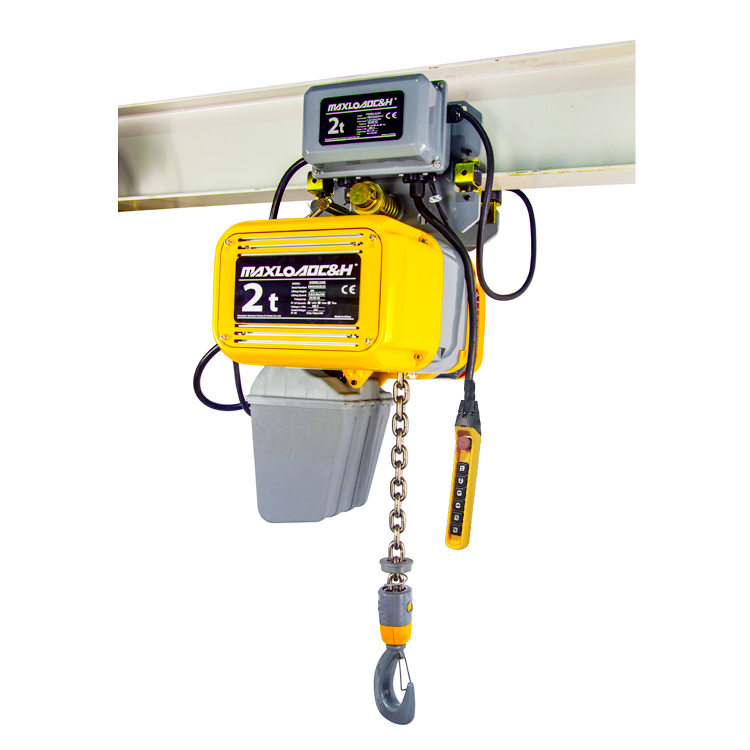
Причина, по которой этот параметр имеет решающее значение, заключается в том, что он напрямую связан с тепловой мощностью двигателя и долговечностью тормоза. Когда оборудование более низкого класса принудительно используется на высокочастотных рабочих местах, повышение температуры двигателя быстро приближается к пределу изоляции, что проявляется в частых срабатываниях защиты или даже в перегорании обмоток. И наоборот, оснащение изредка используемого ремонтного рабочего места талью тяжелого режима класса M6 увеличивает стоимость закупки без какой-либо практической выгоды. Метод оценки не сложен: зафиксируйте фактическое количество подъёмов и среднее время работы в течение одной смены и сравните с таблицей классов режима, чтобы определить диапазон — нет необходимости «выбирать больше» на ощупь.
III. Скоростные характеристики служат точности позиционирования
Выбор скорости подъёма легко упрощается до «быстрее или медленнее», но фактически зависит от характеристик движения заготовки на рабочем месте. Для простой транспортировки из точки A в точку B с низкими требованиями к точности позиционирования достаточно односкоростной тали — простая конструкция, меньше точек отказа. Но везде, где задействованы выравнивание пресс-форм, сборка точных компонентов или размещение хрупких предметов, проблема становится удар при пуске-останове односкоростной тали — толчок при-регулировании достаточен, чтобы сместить заготовку, вынуждая оператора многократно точно подстраивать, что фактически замедляет время цикла.
Ценность двухскоростных моделей или моделей с частотным регулированием на таких рабочих местах заключается не в «быстроте», а в «стабильности на малых скоростях». На медленной передаче крюк реагирует на намерение оператора с точностью до сантиметра, без заметного раскачивания при пуске-останове, обеспечивая позиционирование одним касанием. Для рабочих мест, требующих частой точной подстройки и выравнивания, частотное управление также может обеспечить бесступенчатое регулирование скорости, напрямую передавая ощущение оператора на груз. Эти инвестиции покупают улучшение выхода годной продукции и снижение усталости оператора, а не просто показатели эффективности.
IV. Параметры окружающей среды определяют защитную конфигурацию — без компромиссов
Особенности окружающей среды рабочего места часто недооцениваются. В зонах с высокой концентрацией пыли охлаждающие рёбра двигателей стандартного класса защиты быстро накапливают пыль, образуя изолирующий слой, и двигатель может перегреваться даже при номинальной нагрузке. В таких случаях уровень защиты электрических компонентов должен быть повышен с базового значения до пылезащитного класса, а цикл очистки сокращён. То же самое относится к влажным или открытым рабочим местам — проникновение влаги в двигатель или зазоры тормоза может вызвать проскальзывание тормоза, и оборудование с недостаточным классом защиты будет иметь значительно более высокую частоту отказов в сезон дождей.
Более экстремальные случаи требуют специальных моделей, а не «усиленных версий». На рабочих местах, где присутствуют горючие газы или горючая пыль, коммутационные искры двигателя и высокие температуры поверхности обычных талей являются источниками воспламенения; необходимо выбирать взрывозащищённые сертифицированные комплектные установки, в которых двигатель, электрическое управление и тормоз спроектированы по стандартам взрывонепроницаемости или искробезопасности. Химически агрессивные среды требуют цепей из нержавеющей стали, антикоррозионных покрытий и более высоких уровней герметизации клеммных коробок. На таких рабочих местах добавление защитных кожухов к стандартным моделям не может устранить риск — параметры окружающей среды следует рассматривать как жёсткие критерии отбора на этапе подбора, а не как варианты последующего устранения.
V. Форма монтажа и способ управления соответствуют планировке рабочего места
То, как таль существует на рабочем месте, также влияет на опыт пользователя. Стационарный подвесной тип выполняет только вертикальный подъём, подходя для загрузки и разгрузки заготовок в фиксированных точках; тип с толкающей тележкой позволяет боковое перемещение по монорельсу, подходя для короткопробежной передачи между рабочими местами; тип с моторизованной тележкой используется для частого перемещения по рельсам на большие расстояния. Если планировка рабочего места может быть скорректирована на более поздних этапах проекта, гибкость толкающей тележки превосходит стационарный тип; если пролёт рельса велик и перемещение частое, физические усилия, сэкономленные моторизованной тележкой за восьмичасовую смену, значительны.
Выбор способа управления столь же прагматичен. Длина кабеля подвесного пульта управления должна покрывать фактическую зону стояния оператора — слишком длинный неудобен и запутывается, слишком короткий ограничивает движение. Беспроводное дистанционное управление подходит для рабочих мест, где оператору необходимо стоять в стороне от крюка, чтобы наблюдать за положением груза, но в местах с риском помех сигнала проводной подвесной пульт должен оставаться первым выбором. Для сборочных рабочих мест, требующих точного позиционирования, тактильная обратная связь и чувствительность-регулирования кнопок пульта важнее удобства дистанционного управления.
Конечная точка подбора — не найти «лучшую таль», а найти ту, у которой наименьшее количество конфликтов с ограничениями рабочего места. Ограничения габарита исключают определённые модели, класс режима исключает определённые спецификации, экологическая сертификация исключает определённые конфигурации — оставшиеся варианты по своей сути немногочисленны. Проверяя вышеуказанные пять аспектов один за другим по фактическим данным рабочего места, решение о подборе больше не опирается на опыт или интуицию, а становится техническим контрольным списком, который можно проверить по пунктам.
 17317863956
 0086 (021) 5999 9072
 sales@chnhoist.com